


2026年 No.415(2026年4号、10月)
不定形材料を用いた断熱材の薄肉・複雑成形技術の紹介
自動車部品事業本部 第二技術開発部 第二開発課1.はじめに
昨今の自動車業界では,電動車をはじめとする次世代自動車の開発・普及が加速している。これに伴い,車両性能や搭載性向上への要求から,各種部品の小型化・軽量化が進展している。一方で,部品の高集積化に伴い発熱密度が増加しており,限られた車載スペースで断熱や放熱を適切に制御する熱マネジメント技術の重要性が高まっている。このような背景から,モーターや電子部品が密集した狭小空間に適用できるよう,小型・薄型でありながら複雑な形状への対応が可能な断熱材に対するニーズが拡大している。このようなニーズに対応するため,既存製品の原料である不定形材料とその製法に着目した。
本稿では,不定形材料を用いた断熱材の成形加工により,薄肉・複雑形状を実現するための条件を検討した事例を紹介する。
2.薄肉・複雑形状断熱材の成形
2.1 複雑形状断熱材の成形方法
断熱材を複雑形状に成形する方法としては,ボード材からの切削加工やスラリー材料を吸引・脱水して成形する湿式吸引成形,不定形材料を金型に流し込み硬化させることで成形する鋳込み成形などが挙げられる。切削加工は比較的容易に形状を整えられる一方で,複雑形状になるほど加工工数や材料ロスが増大し,コスト面が課題となる。また,形状自由度や薄肉部への対応にも制約がある。湿式吸引成形では複雑な形状に対応可能であるものの,成形品の強度や寸法精度の確保が難しく,薄肉部を有する形状への適用には制約がある。
これに対し,不定形材料を用いた鋳込み成形では,複雑形状への一体成形が可能であり,一定の強度を持った成形体を得やすいことから,小型・複雑形状部品向け断熱材としての適用が期待される。
2.2 TOMBO™ No.4723-LD ルミサル® LD
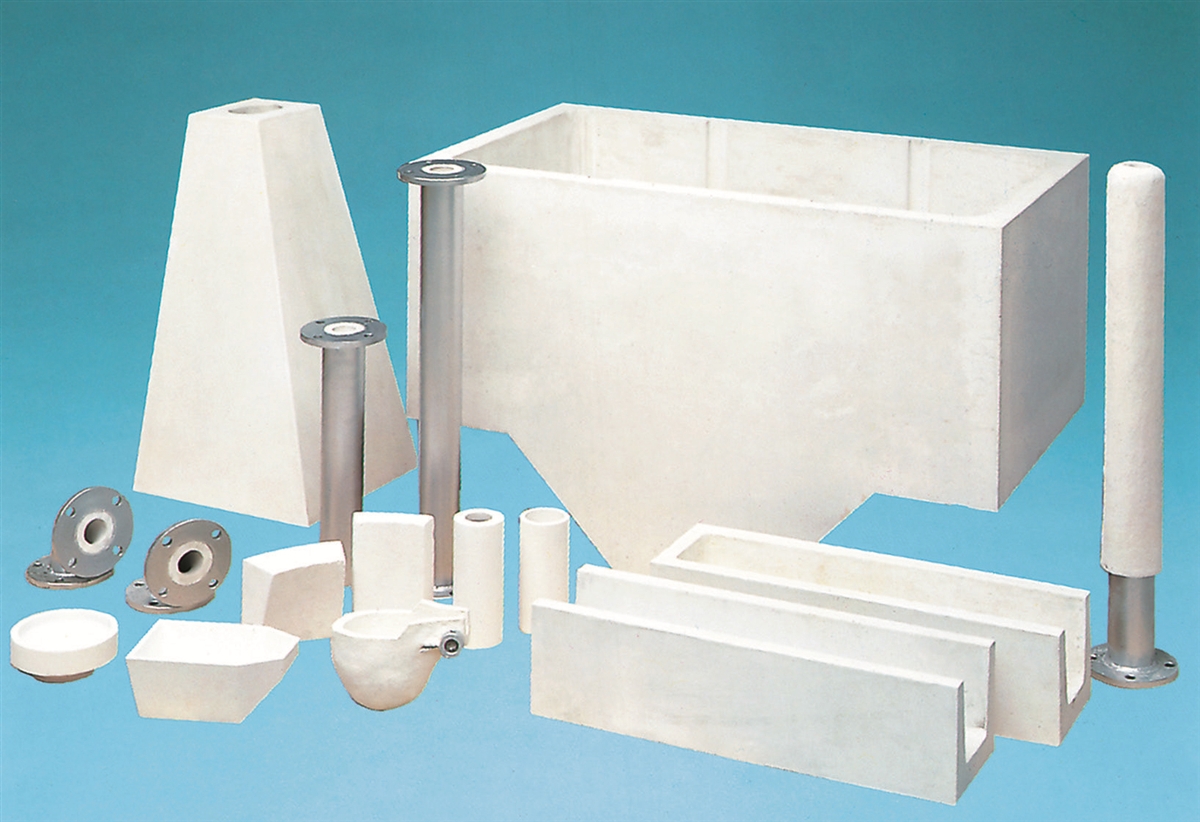
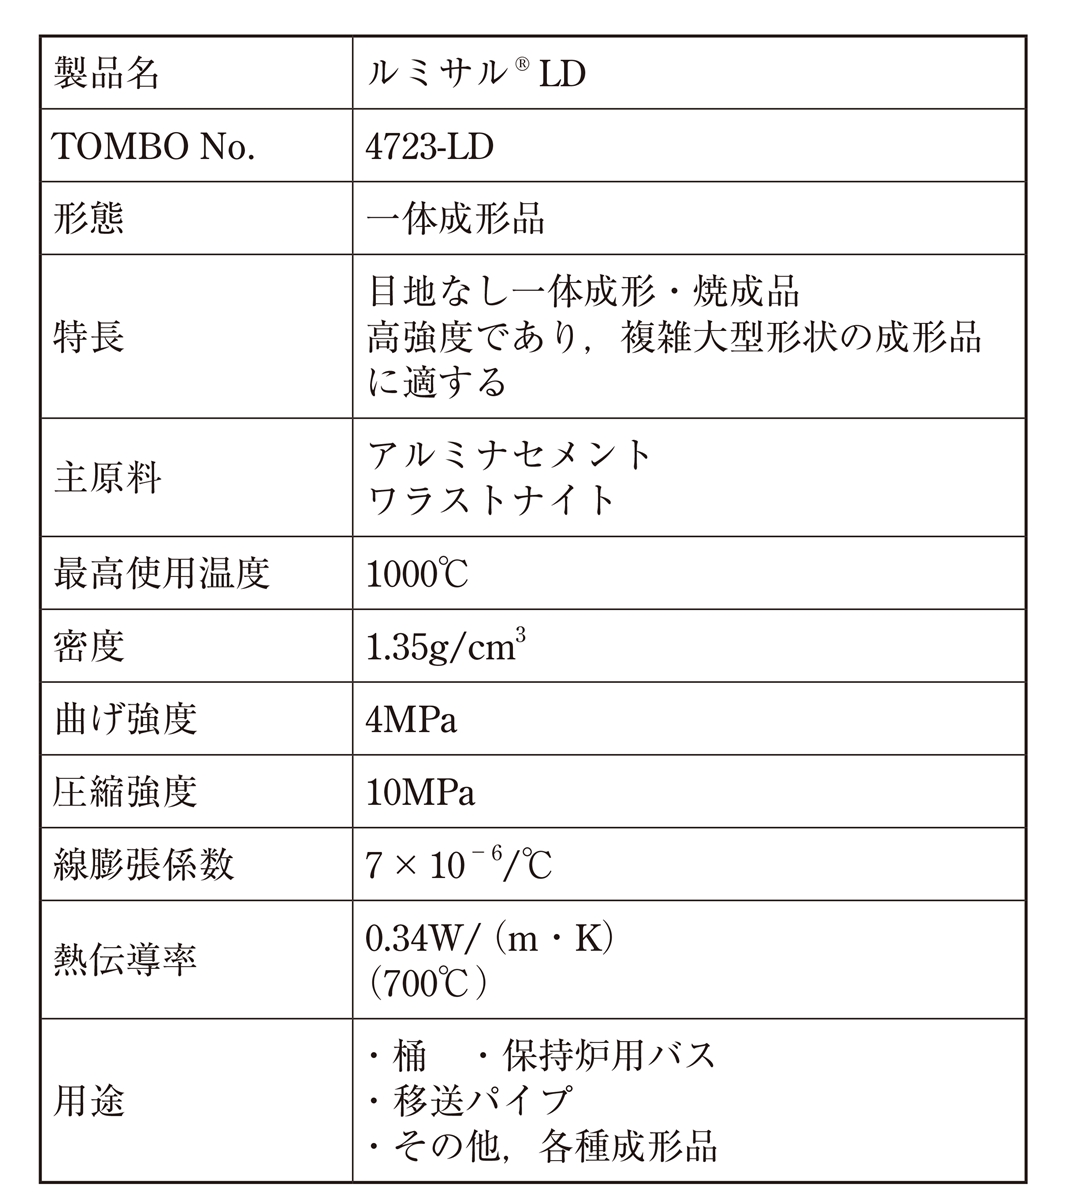
前章のような鋳込み成形を行う製品として,当社保有のTOMBO™ No.4723-LD 「ルミサル® LD」(以下,ルミサルLDという)がある。ルミサルLDは,溶融アルミニウム合金と直接接触する受湯容器内張材として不定形材料を各種形状に成形・焼成した一体成形品の標準グレードである。ルミサルLDの外観イメージを図1に,代表物性を表1に示す。
ルミサルLDは,無機質充塡材,無機質結合材等の原料コンパウンドに水を添加し,混錬したのち,混合した原料のスラリーを金型へと充塡することで成形される。また,その原料にはアルミナセメントを含むため,短時間で強度が発現する特徴を持つ。
ルミサルLDの製造工程フローを図2に示す。従来の工業用用途としては,薄肉化,小型化に関する要求は限定的であり,標準品では20mm以上の肉厚とするため,薄肉形状への適用可否は明らかではなかった。
2.3 薄肉・複雑形状における成形課題
そこで,適用可否の検討に向けて,薄肉・複雑形状を想定した評価形状(板厚3mm)を作製し,平面部中央の1箇所からルミサル原料を流入させ,4本の脚部先端から流出させる単純な流入/流出条件で鋳込み成形評価を実施した。その結果,図3に示すように,屈曲部に未充塡が確認され,振動時間を延長した場合でも未充塡のない均一な成形体を得ることは困難であった。使用した評価形状および鋳込み成形評価品の外観を図3に示す。
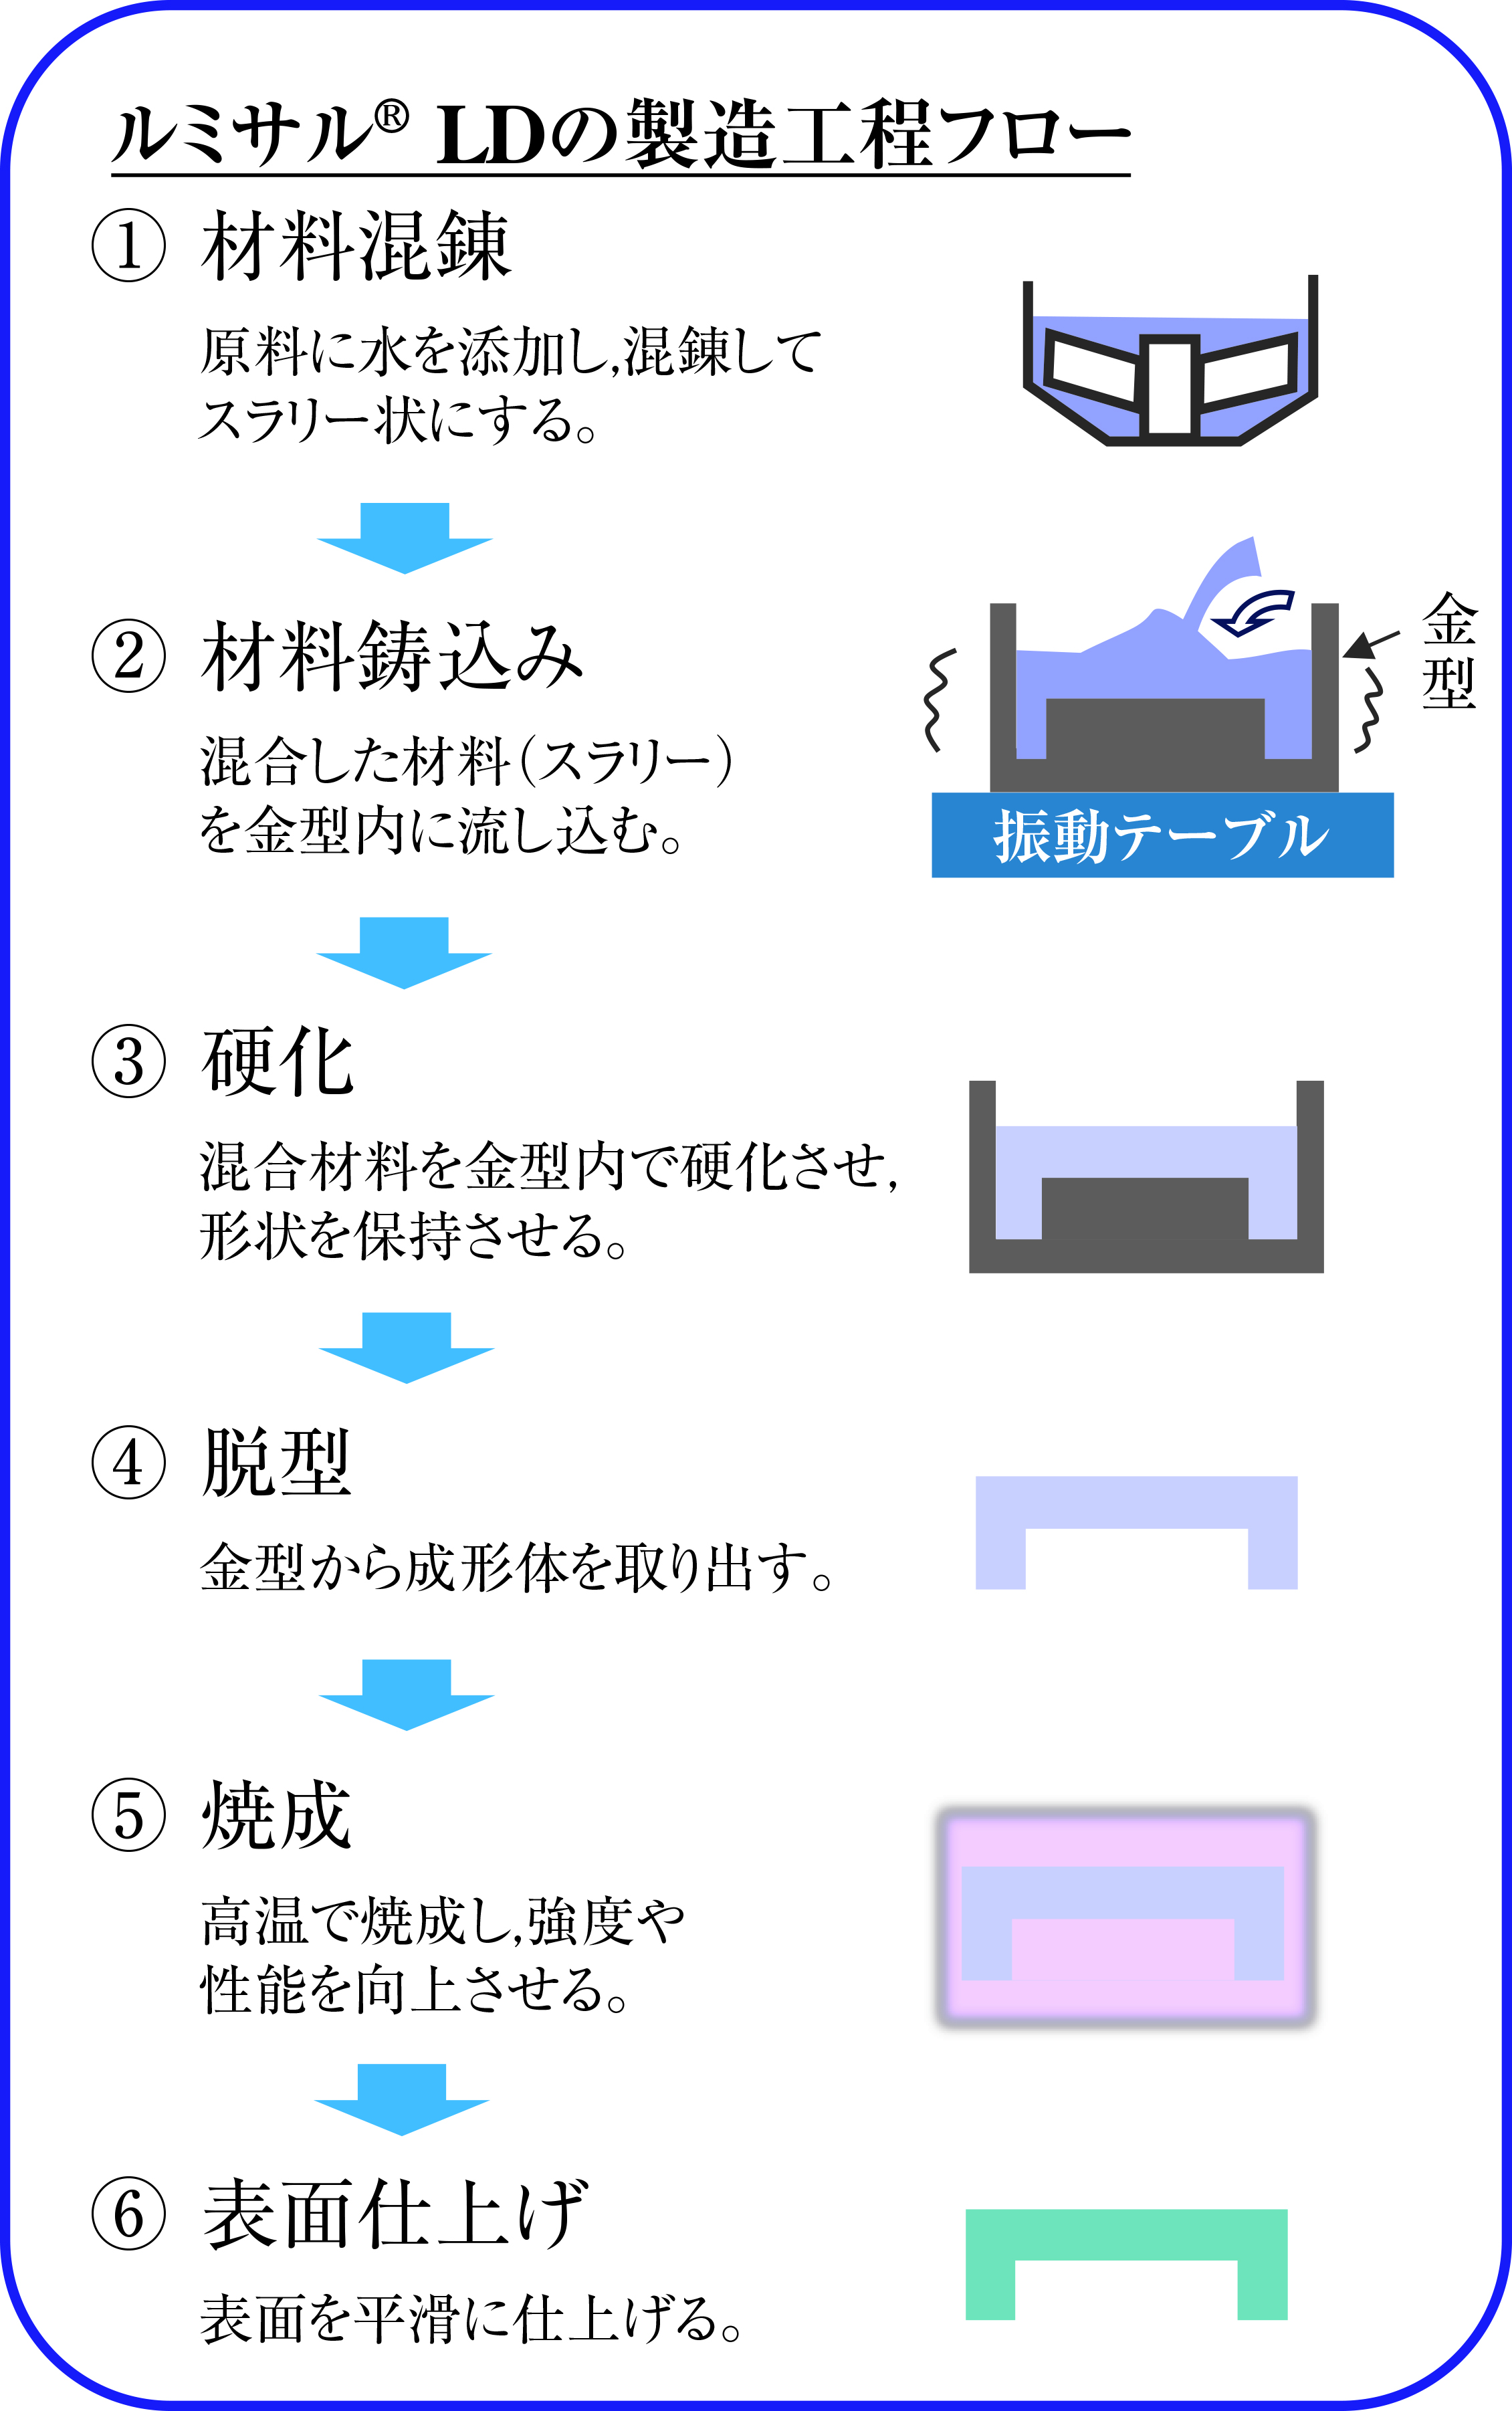
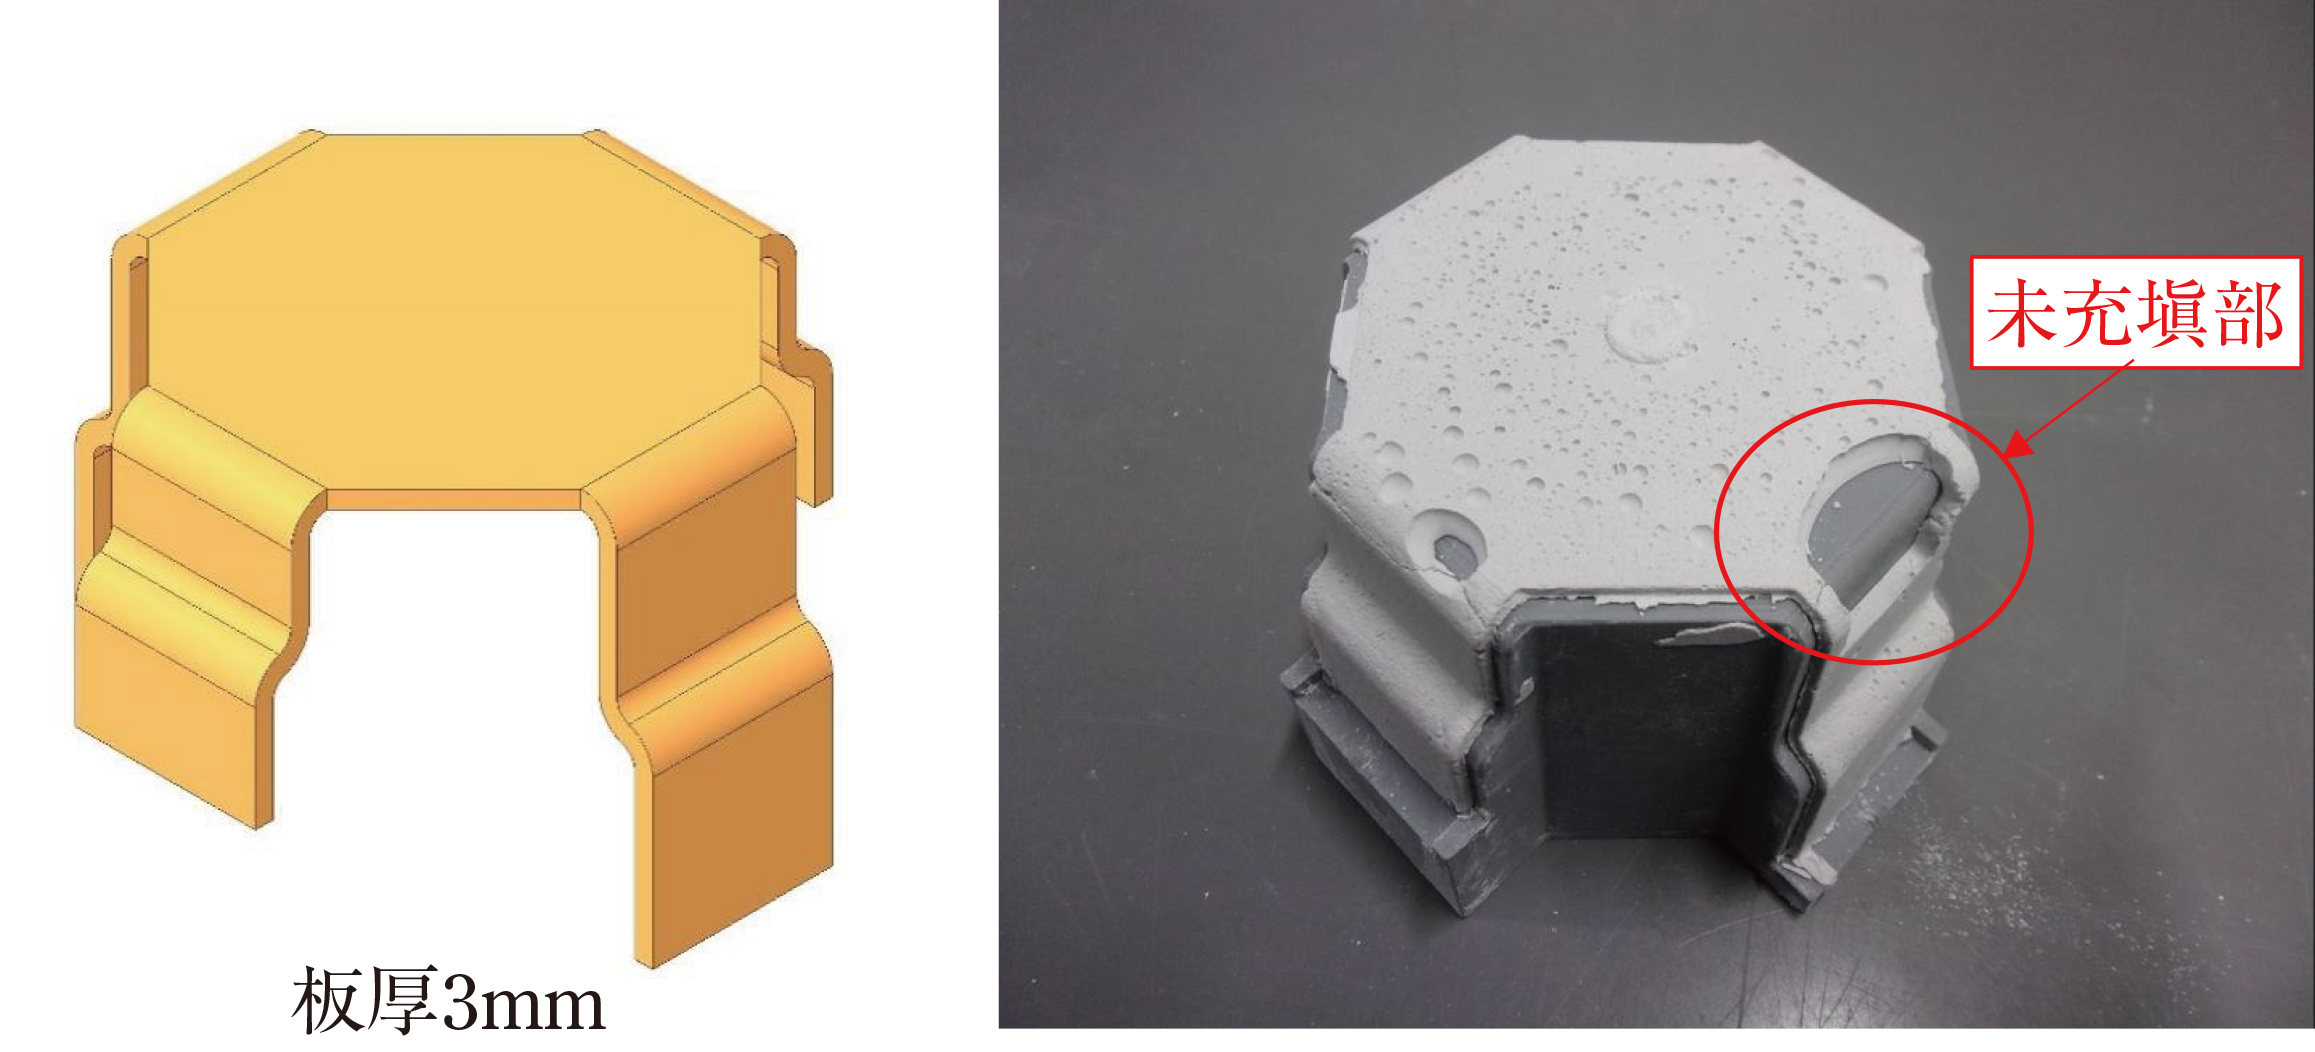
図3の結果より,薄肉・複雑形状においては金型内の材料流動に加えて内部空気挙動の影響が大きいことがわかった。従来の工業用途では,ある程度の肉厚を有することから内部空気挙動の影響が小さく,ルミサル原料の充塡性も高いため,経験則に基づいた成形条件の設定が可能であった。しかし,薄肉・複雑形状においては経験則のみで最適な成形条件を予測することは困難であり,材料流動および内部空気挙動を考慮した成形条件の検討が必要であることが明らかとなった。
3.鋳込み流動挙動の可視化
3.1 流体CAEによる流動可視化の検討
前章で示した課題に対し,薄肉・複雑形状における材料流動および内部空気挙動を把握し,最適な成形条件を検討するため,流体CAEによる流動解析を実施した。
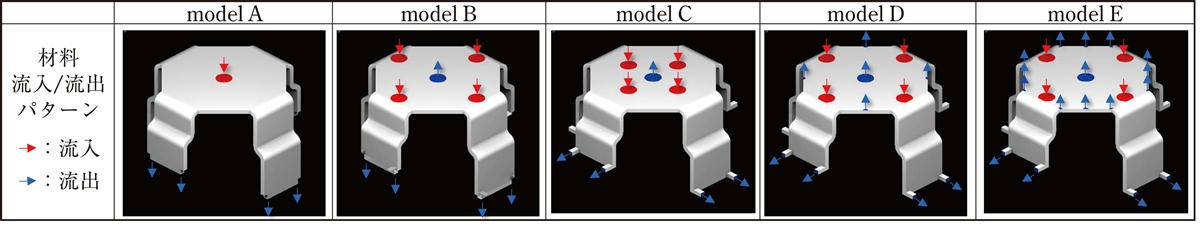
今回使用した流体CAE検討モデル概要を図4に示す。本検討では,ルミサル原料および内部空気の流動挙動に対し流入/流出口の配置が及ぼす影響を評価するため,流入/流出口配置の異なるmodel AからEの5種類のモデルを作成し,比較検討を行った。model Aは前章で説明したものである。model B,model Cでは脚部への充塡性を高めるため,各脚部の延長上に流入口を設け,脚部までの距離を変更し,流出口をモデル中央部に追加したものである。model D,model Eはmodel Bに対し,内部空気の排出を考慮し小型の流出口を上面に設けたものである。
今回用いたルミサル原料はチキソトロピー性を有しており,振動付与条件下で流動性を発現する特徴を持つ。そのため,流体CAE検討においては一定振動下での材料流動特性を取得し,等価の液体として条件設定を行った。
材料の流れと内部空気の排出を同時に評価するため,液相をルミサル原料,気相を金型内部空気とした二相流モデルを用いた。初期状態では金型内部を気相率100%とし,流入口より液相を流入させた。定常状態における液相率を金型への材料充塡率として評価するとともに,充塡完了までの時間についても比較を行った。
3.2 流体CAE結果
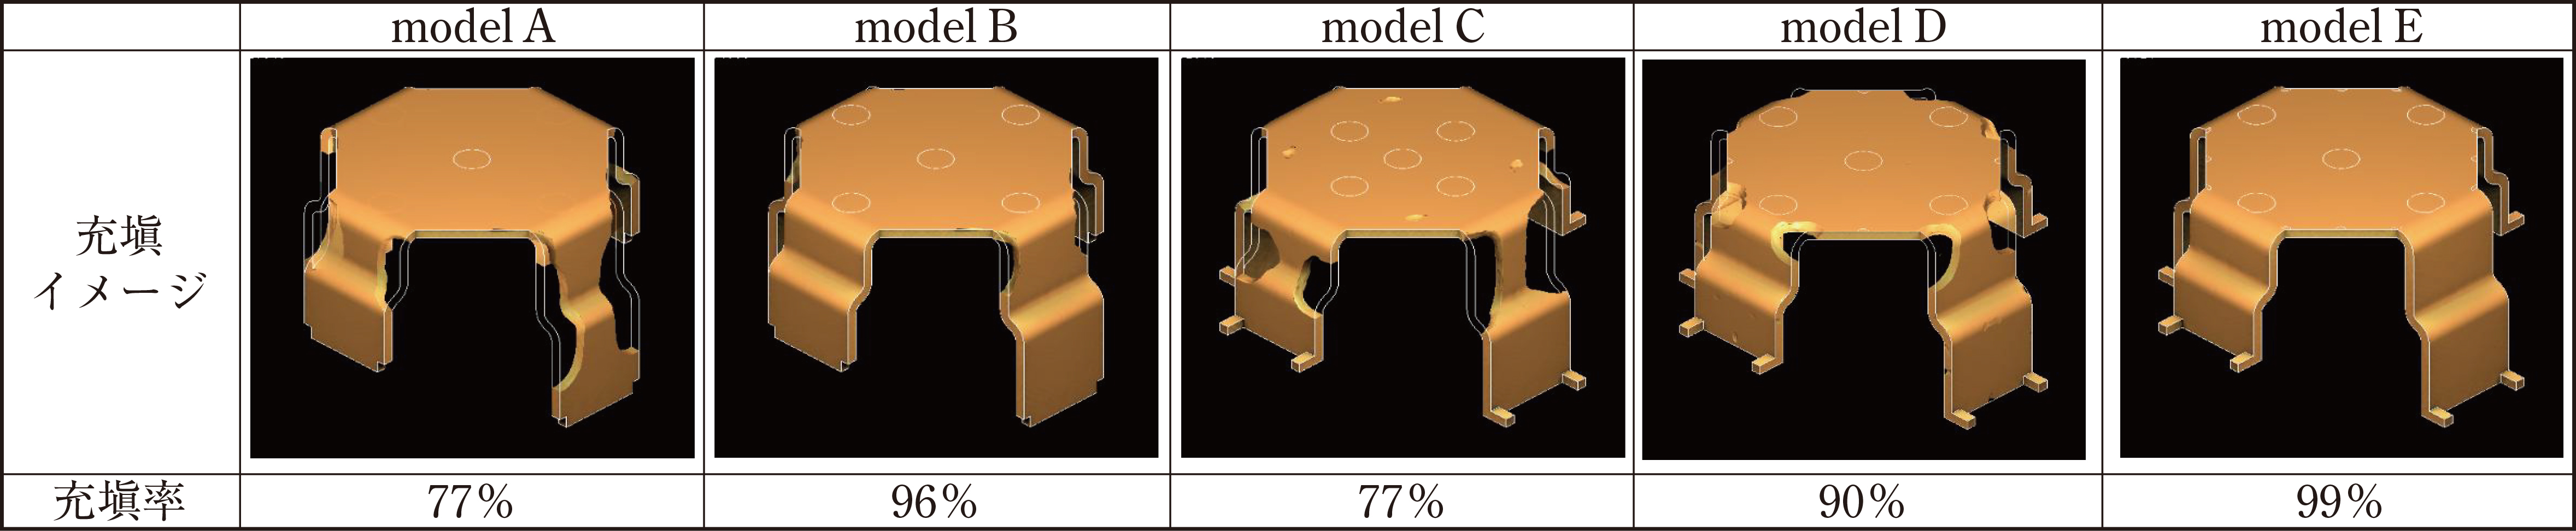
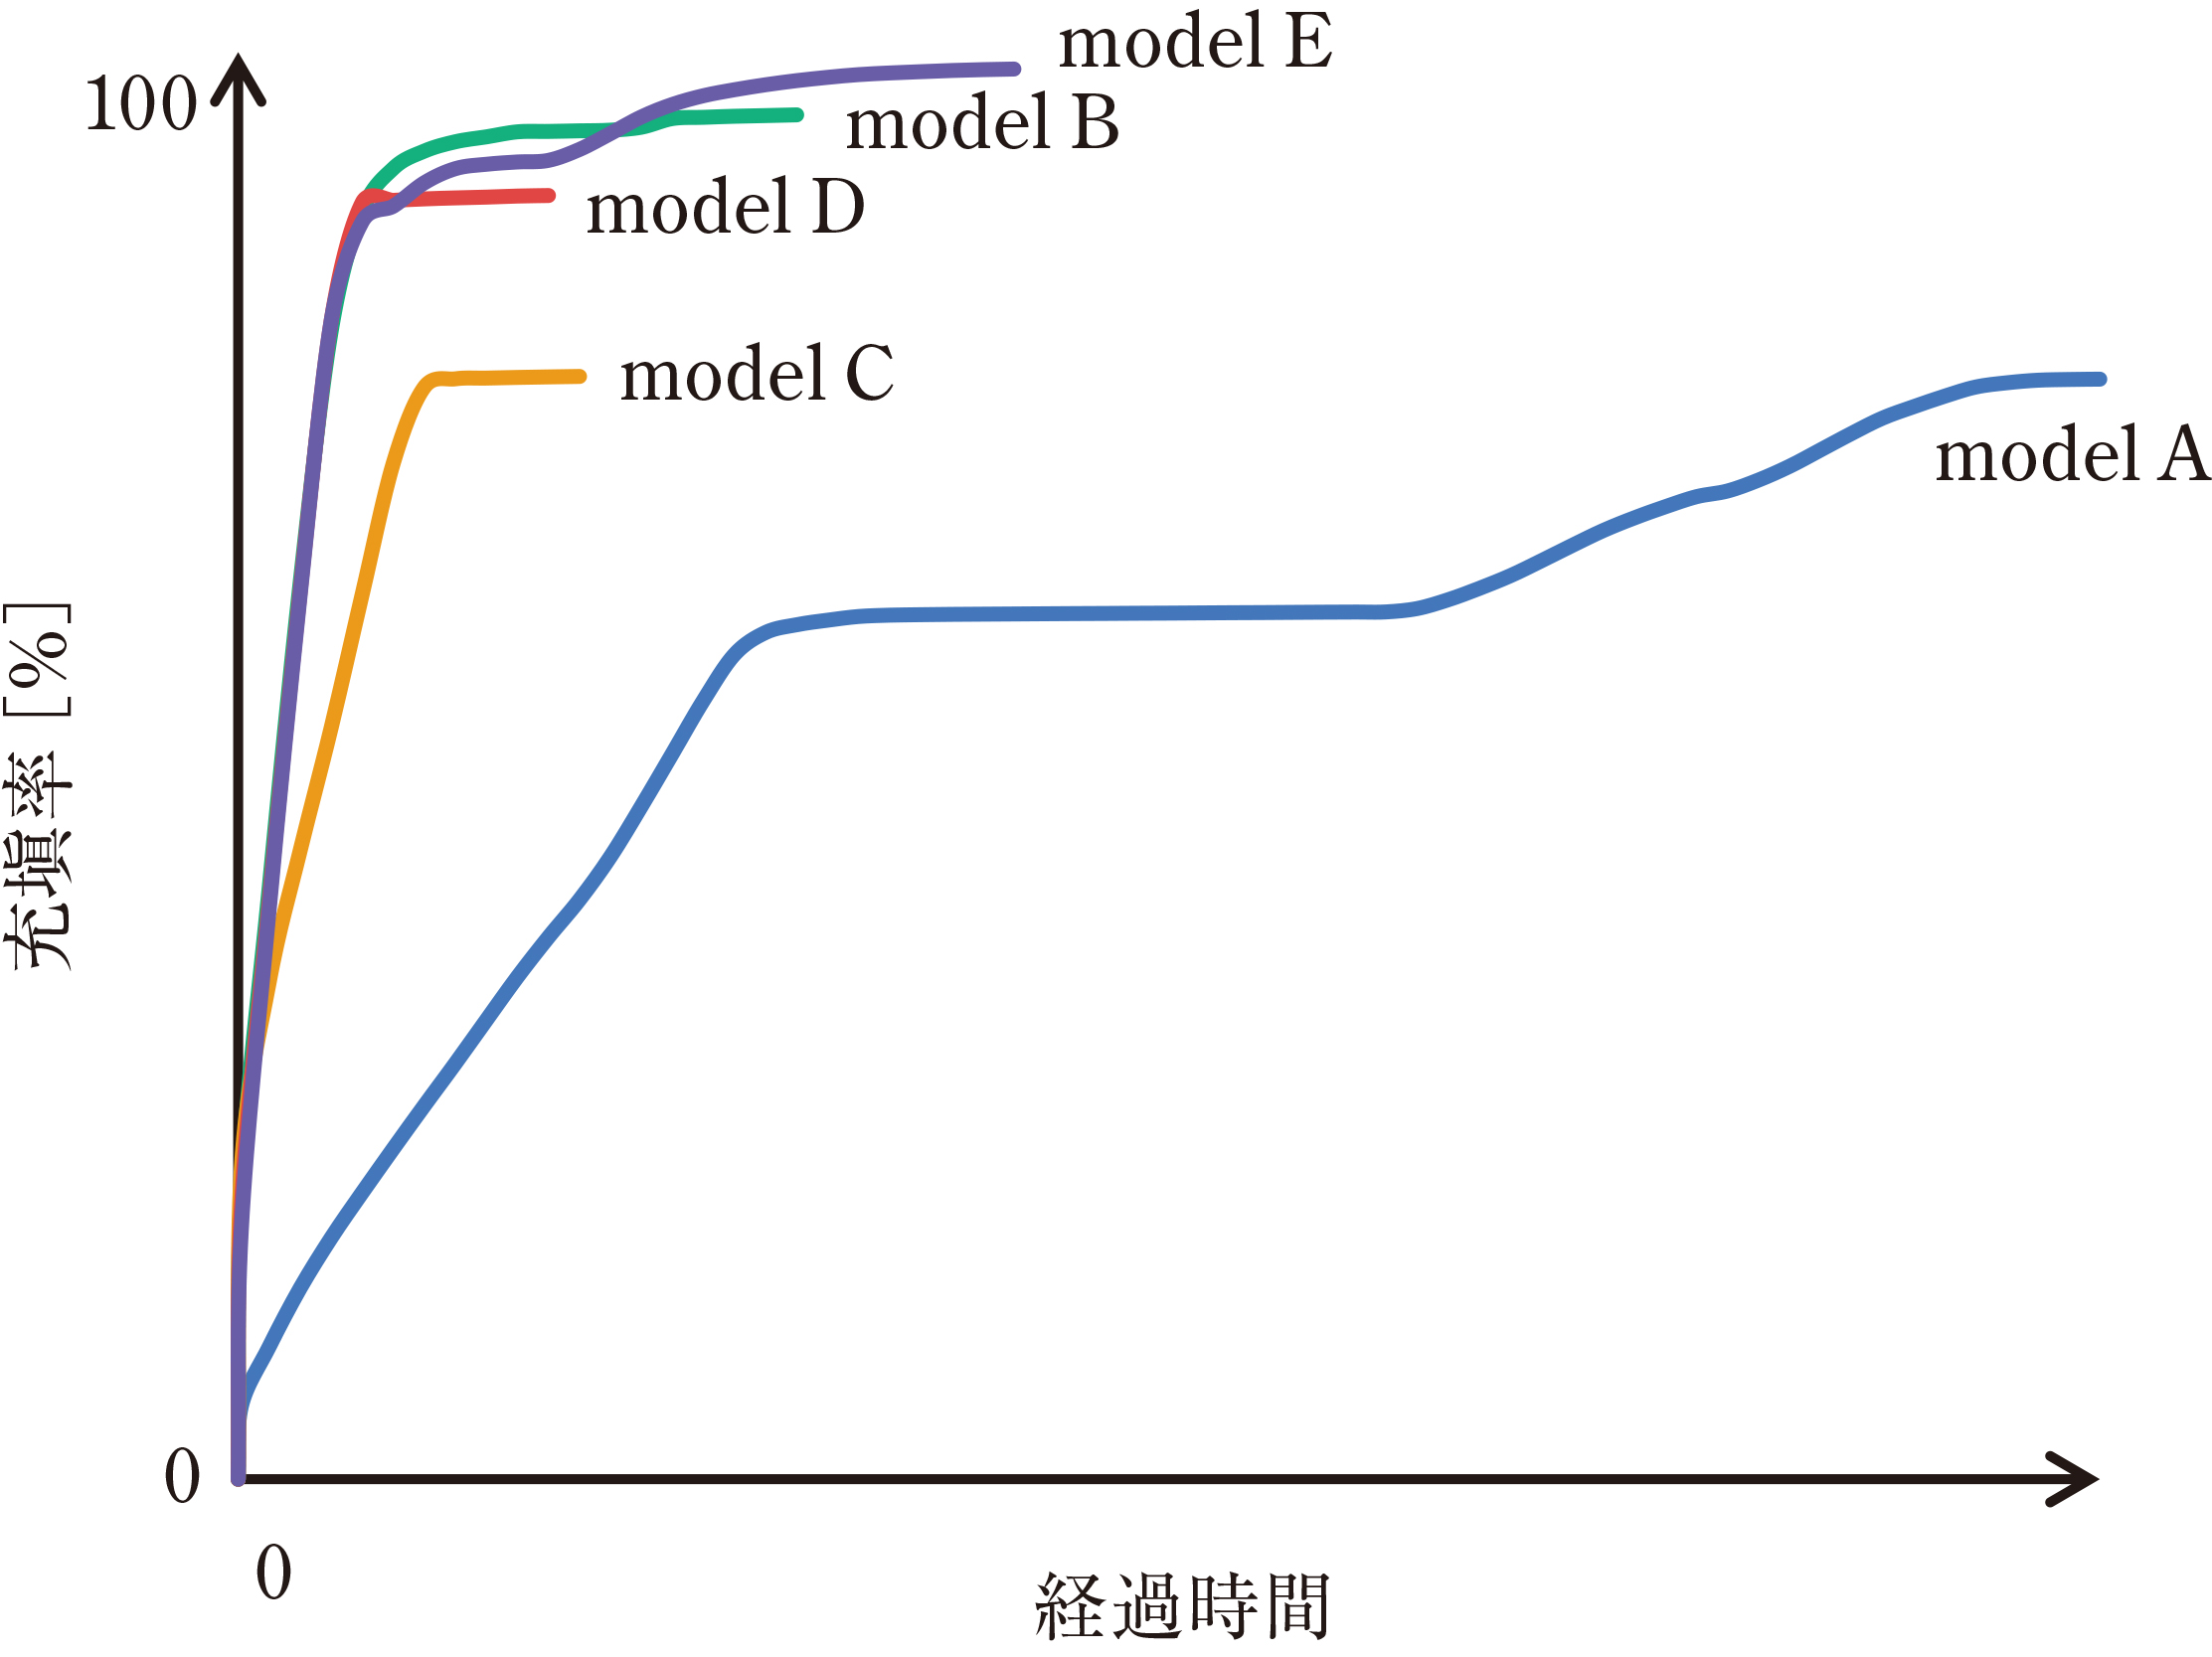
流体CAEによる充塡状態の結果を図5,充塡時間の結果を図6に示す。
流入口/流出口配置によって材料流動および内部空気の排出状態が変化し,充塡性に違いが生じた。model Bでは充塡性が改善され,充塡時間が短縮した一方で,model Cでは充塡時間は短縮されたが,充塡率の改善は見られなかった。model Dでは,model Bに対し上面に流出口を設けることで充塡率の向上を狙ったが,脚部への充塡挙動が変化したことから充塡率は低下する結果となった。最も充塡率が改善されたのはmodel Eであり,内部空気の滞留部へ効果的に流出口が設定できたためであると考える。
流入口/流出口配置の最適化検討を行った結果,model Eでは内部空気の滞留が最も抑制され,充塡率および充塡時間の両面で良好な条件となることを確認した。これは,内部空気が効率良く排出されたことで材料が金型内へ均一に充塡されたためと考えられる。
3.3 実機流動挙動との比較
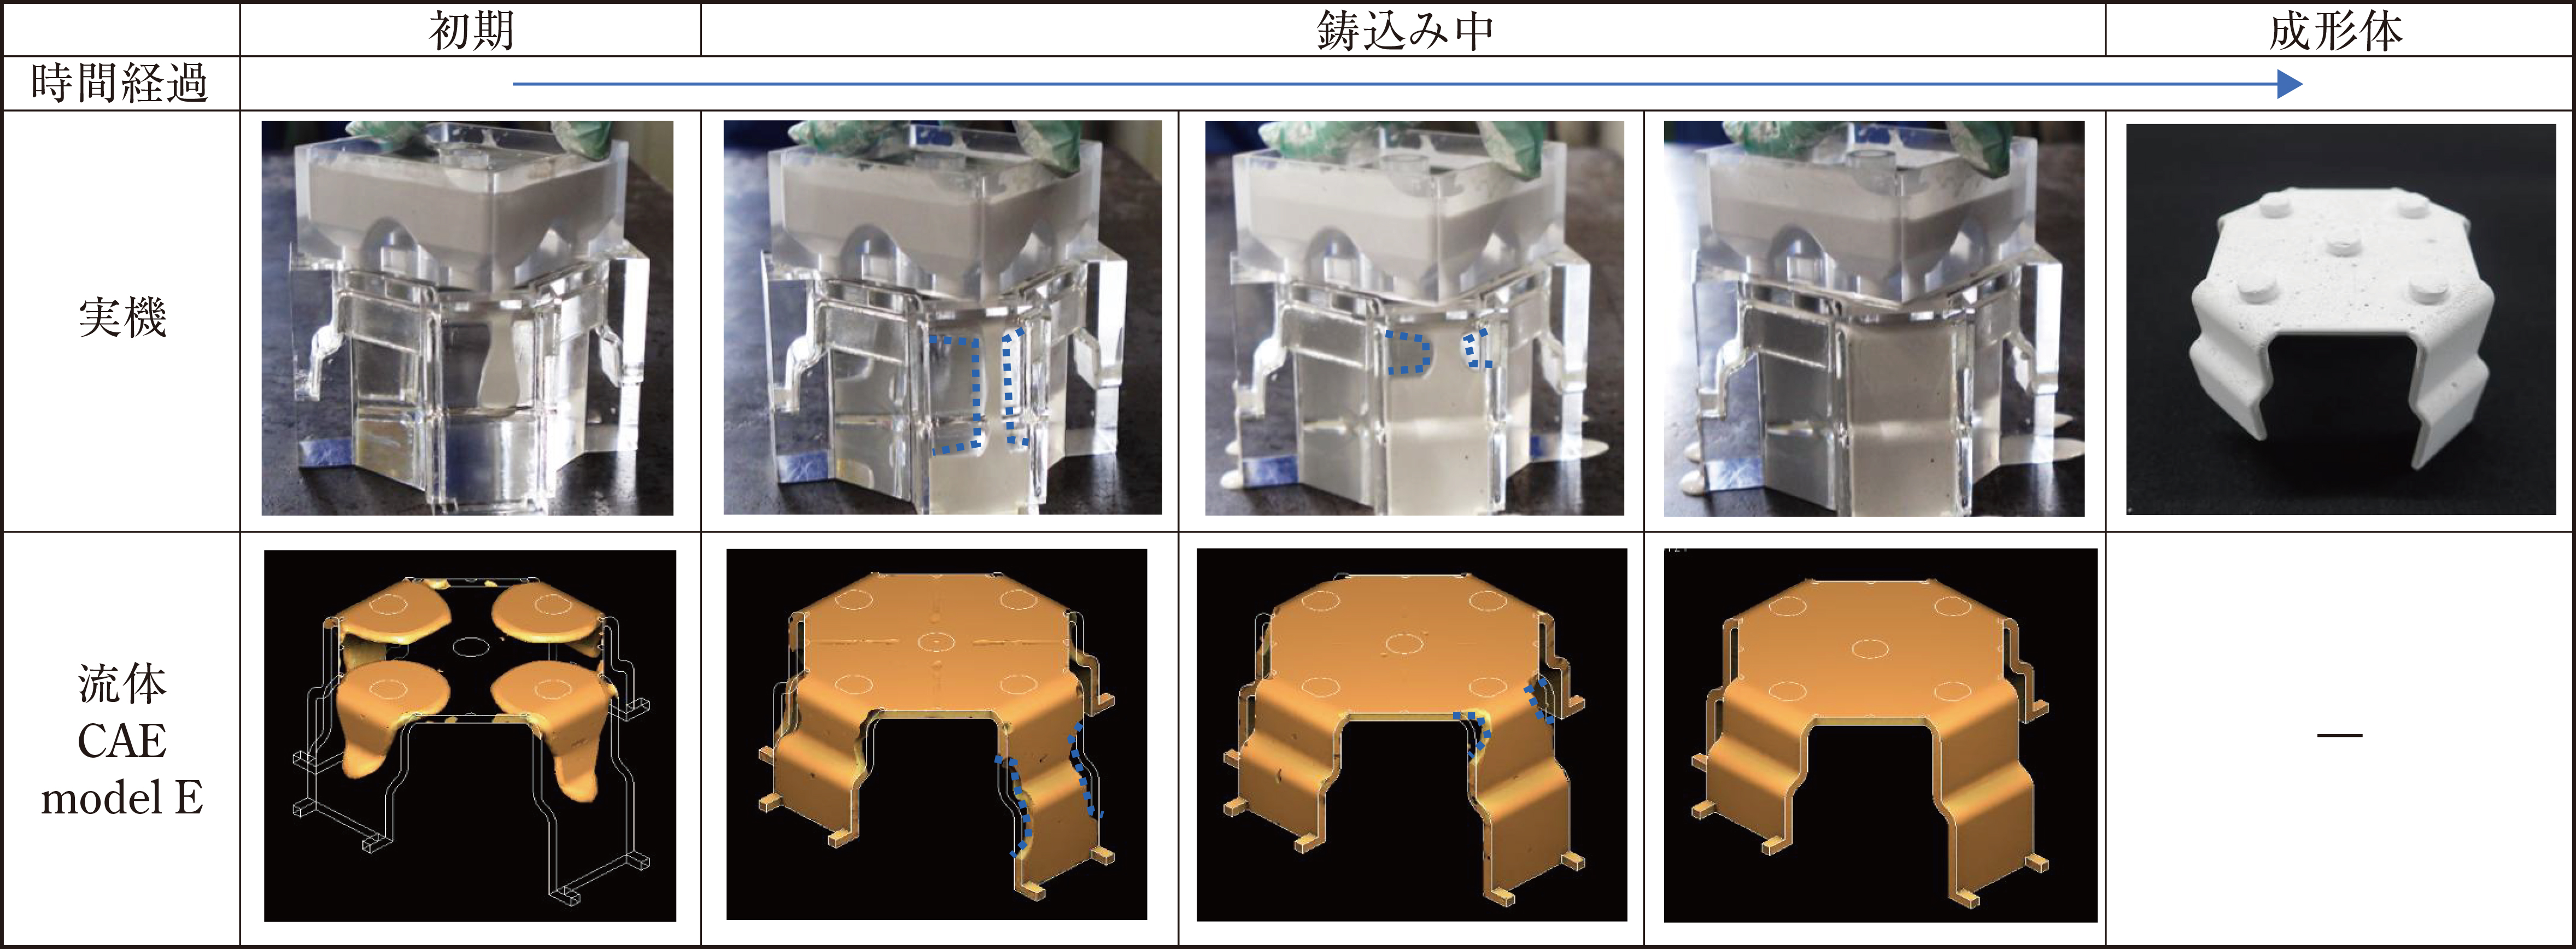
流体CAEにて最良の結果となったmodel Eについて,解析結果の妥当性を確認するため,内部の流動挙動を観察可能なアクリル製の透明型を作成し,同形状での鋳込み実機評価を実施した。その結果,流体CAEで予測した充塡挙動と良好に一致し,本解析手法の有効性が確認された。実機評価と流体CAEの充塡挙動比較を図7に示す。図7では左から右に向かって時間が経過する順に示しており,青で示す気相が時間経過とともに減少し,材料が金型内へ充填されていく様子が確認できる。
4.おわりに
本検討では,流体CAEを用いた流動解析および充塡条件の検討により,不定形材料を用いたルミサルLDの薄肉・複雑形状への適用可能性を確認した。今後は,本検討で得られた知見および流体CAEによる解析法を各種不定形材料の成形に活用し,自動車用途のみならず,複雑形状・省スペース化が求められる幅広い分野への展開が期待される。
*®が付されている名称はニチアス(株)の登録商標です。
*「TOMBO」はニチアス(株)の登録商標です。
*本稿の測定値は参考値であり、保証値ではありません